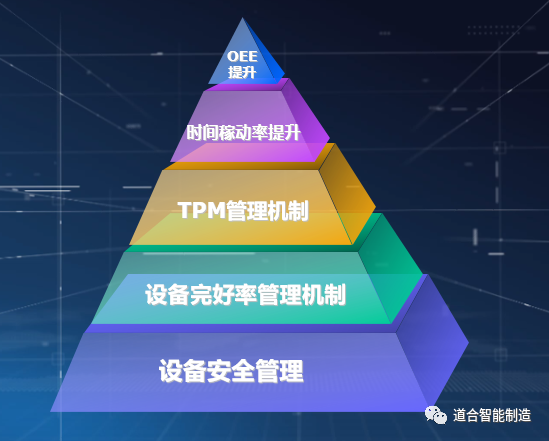
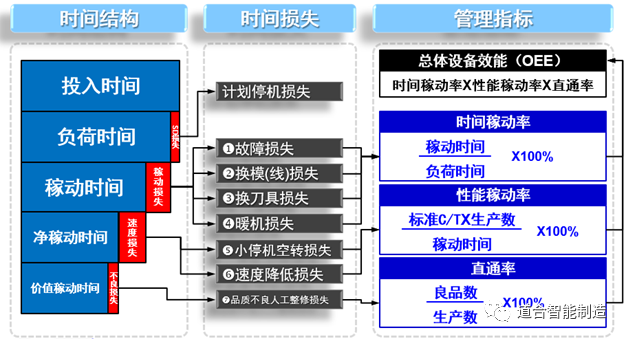
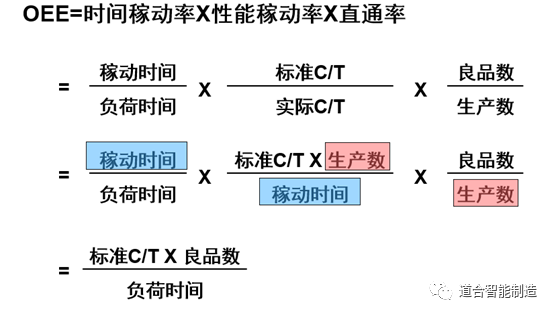
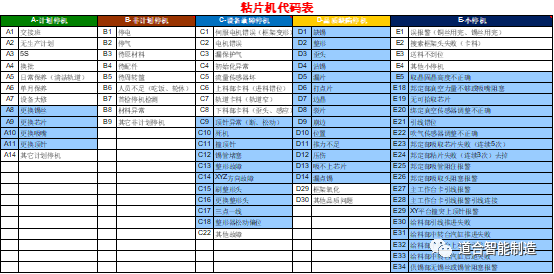
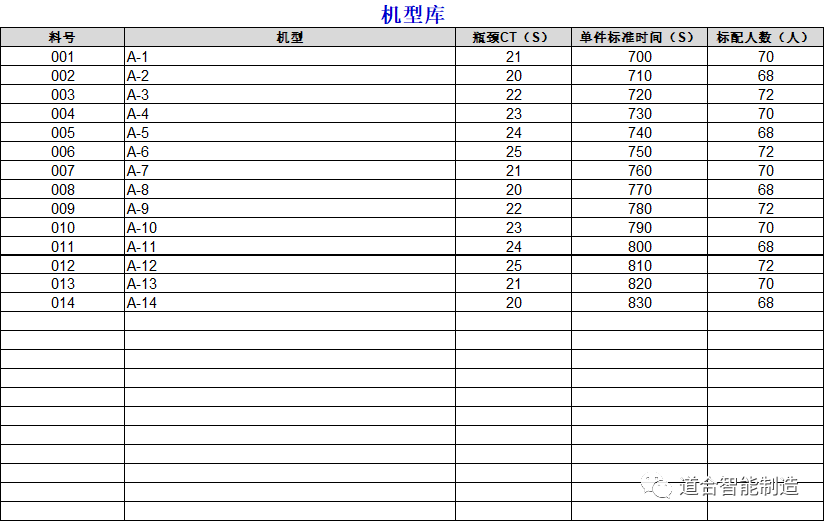
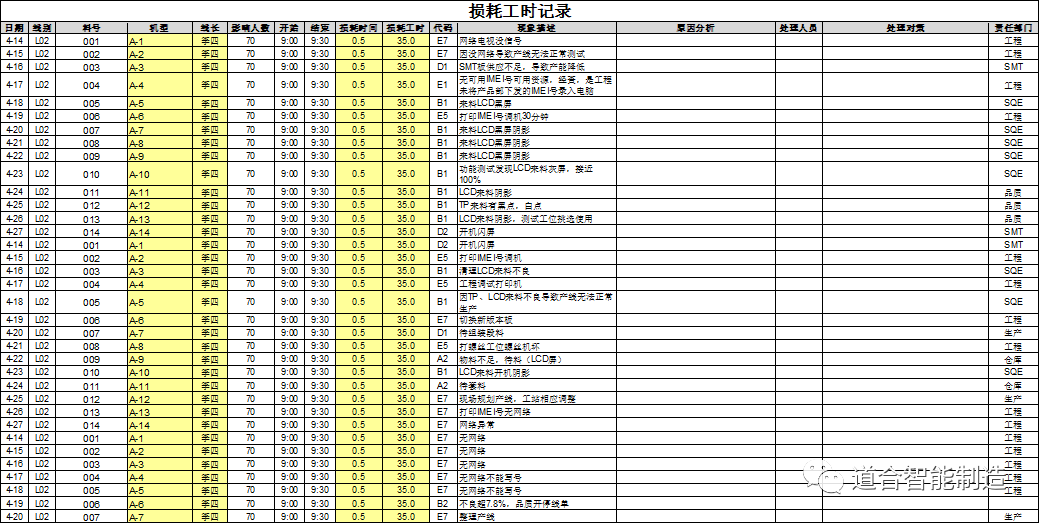
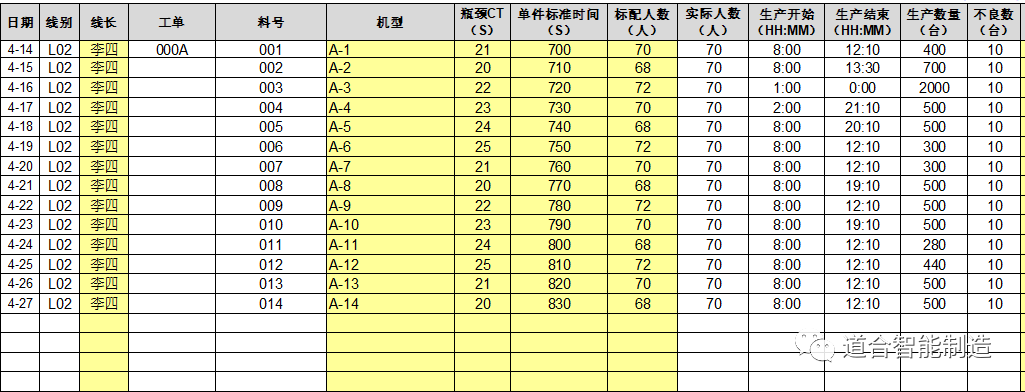
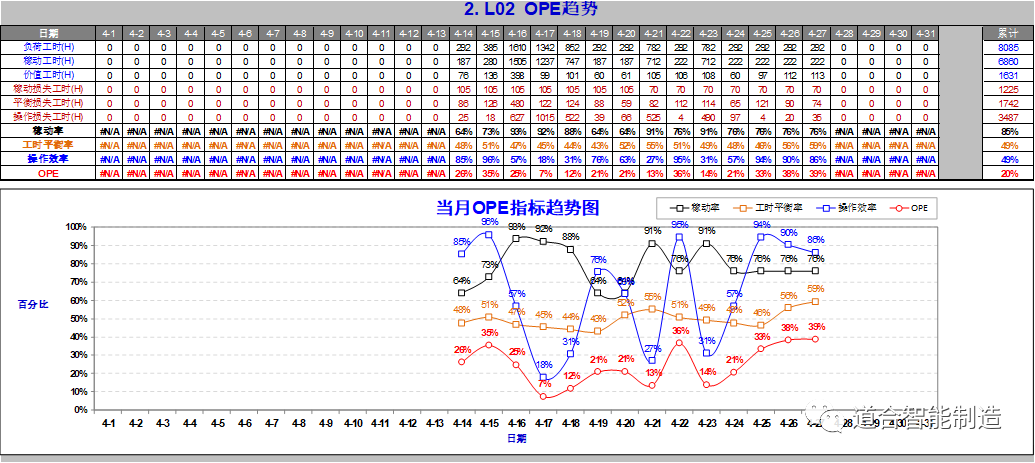
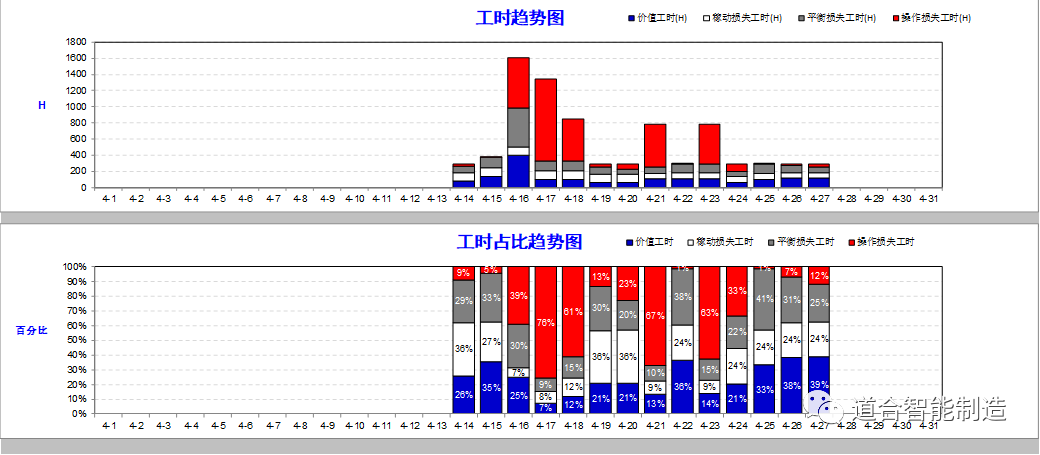
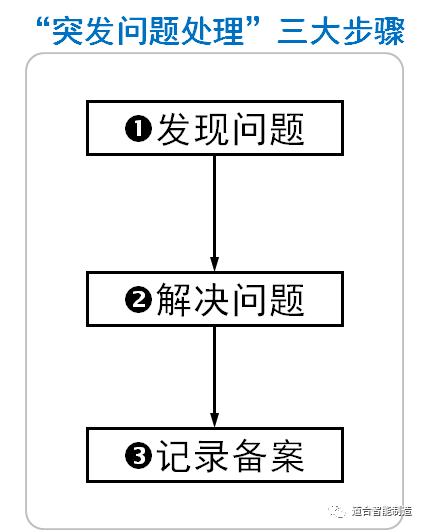
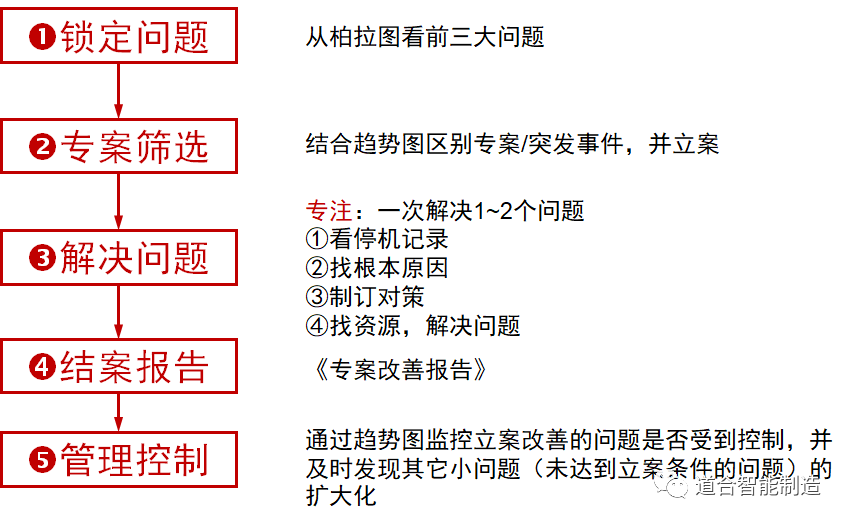
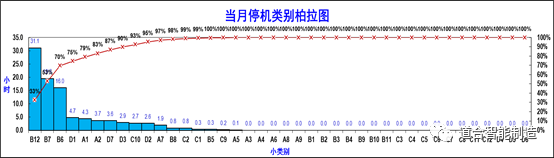
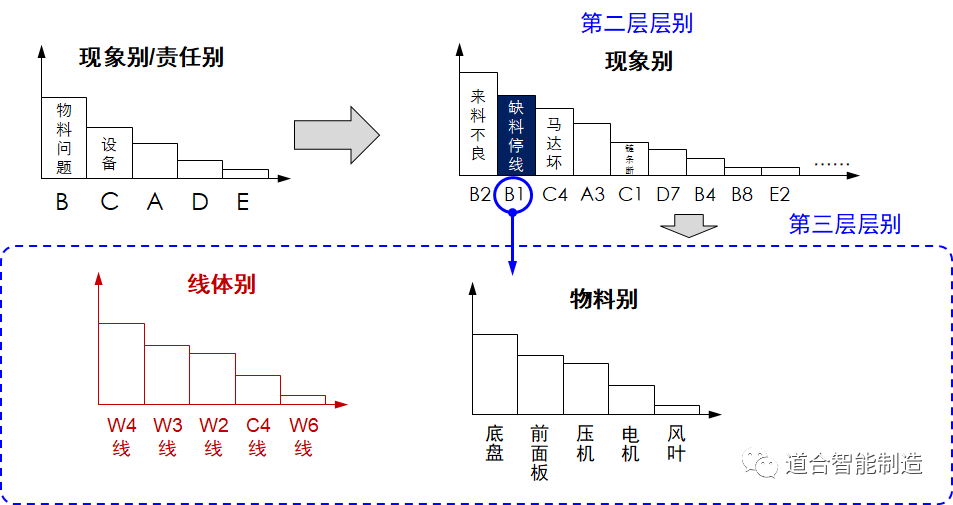
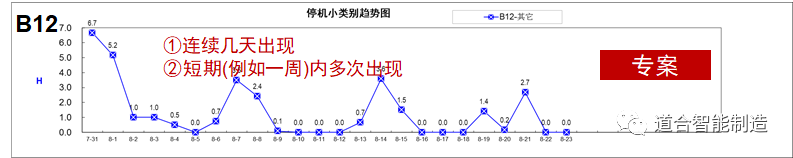
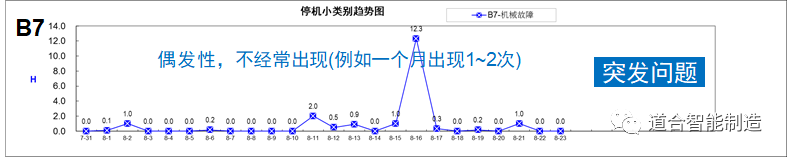
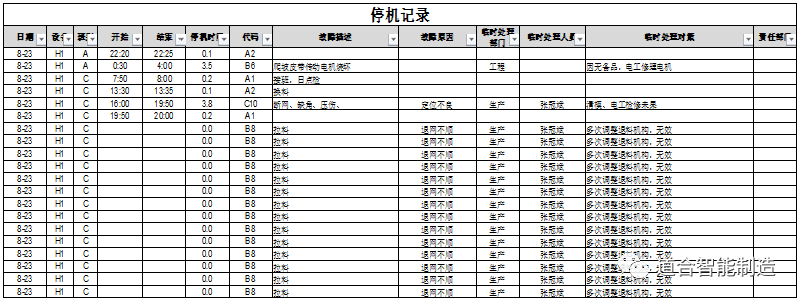
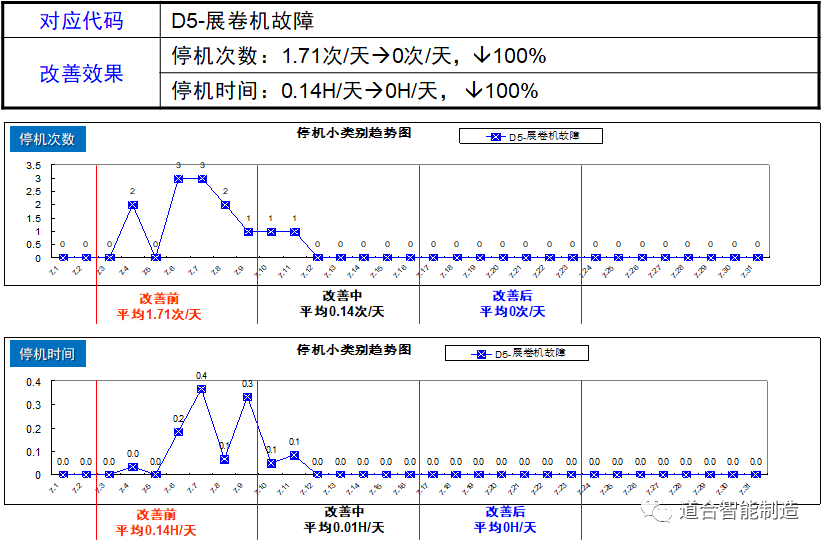
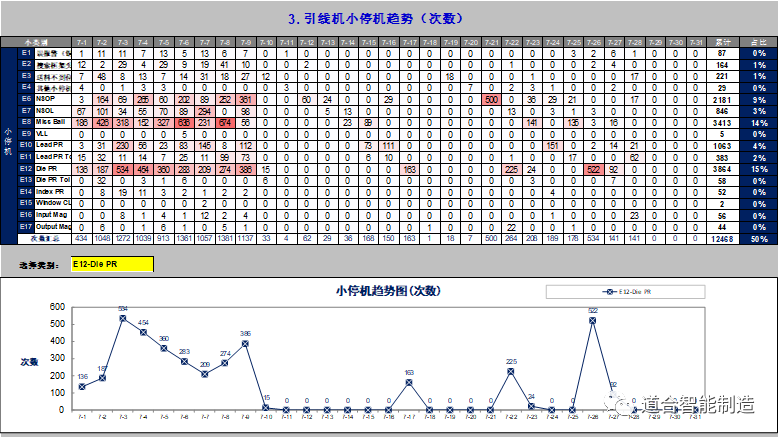
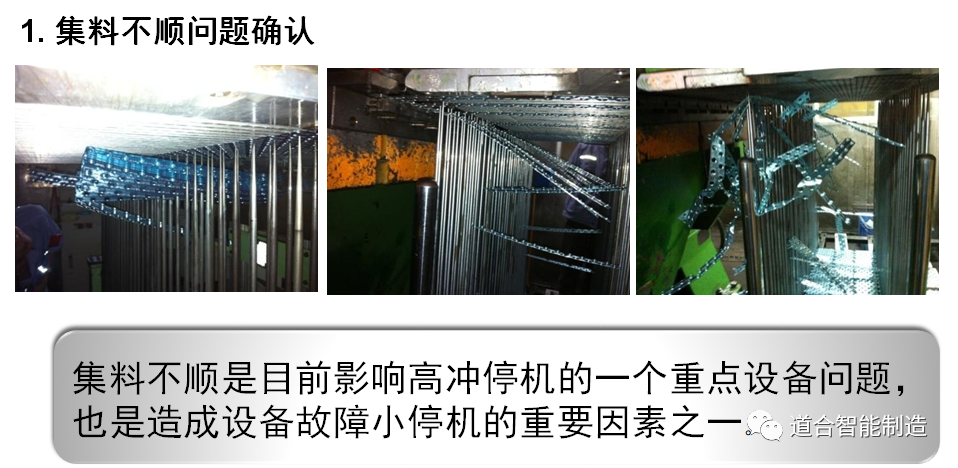
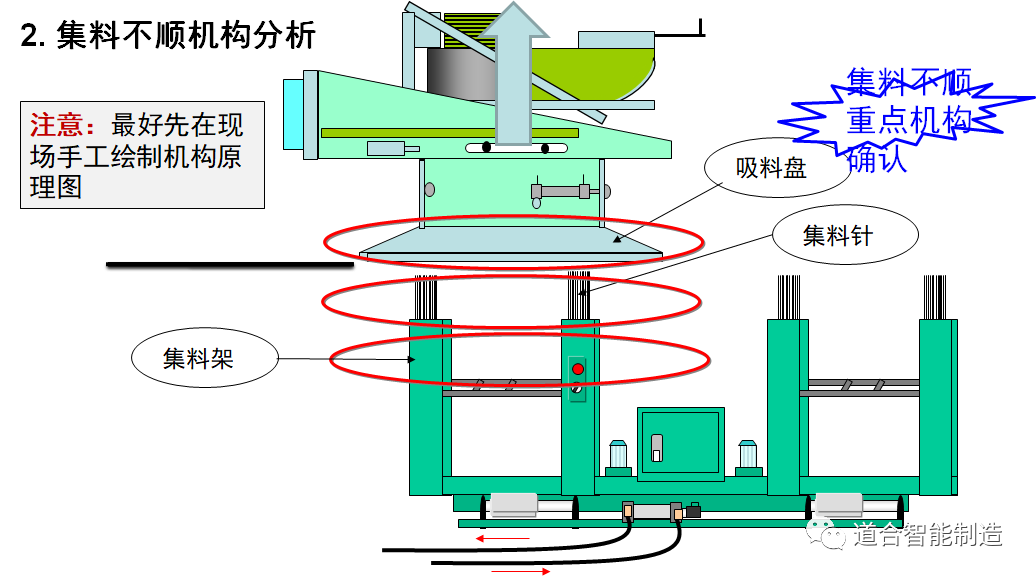
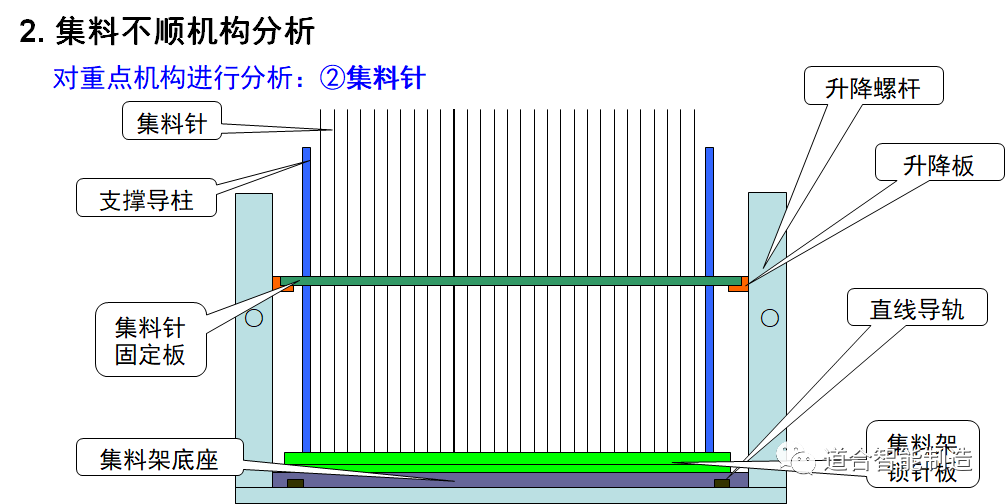
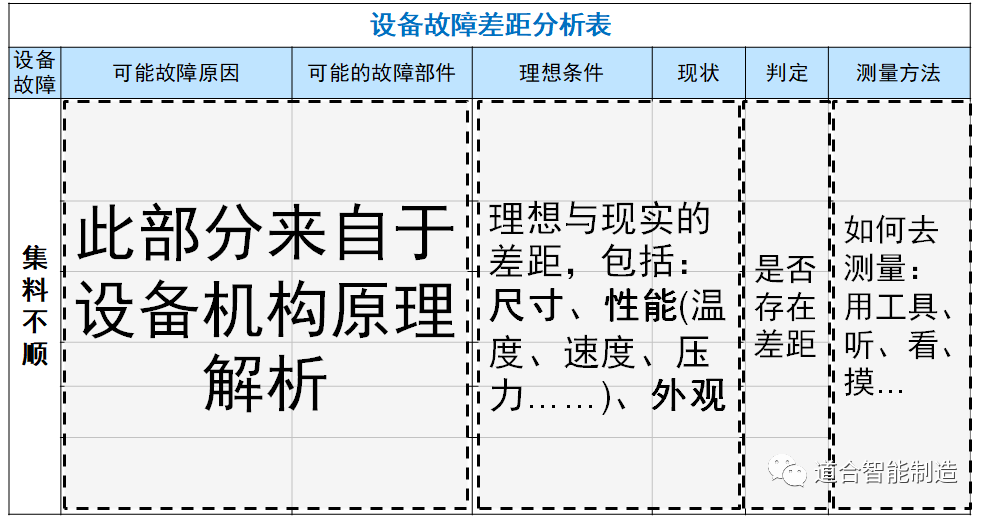
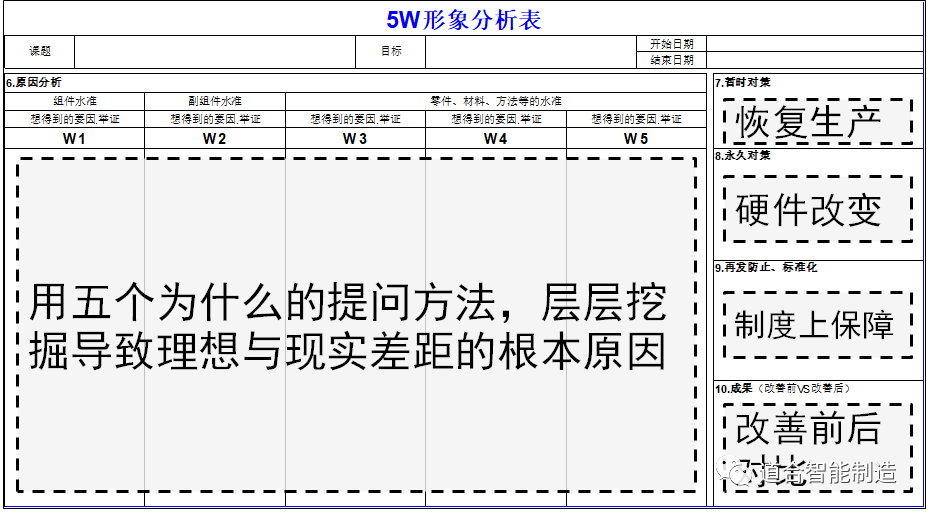
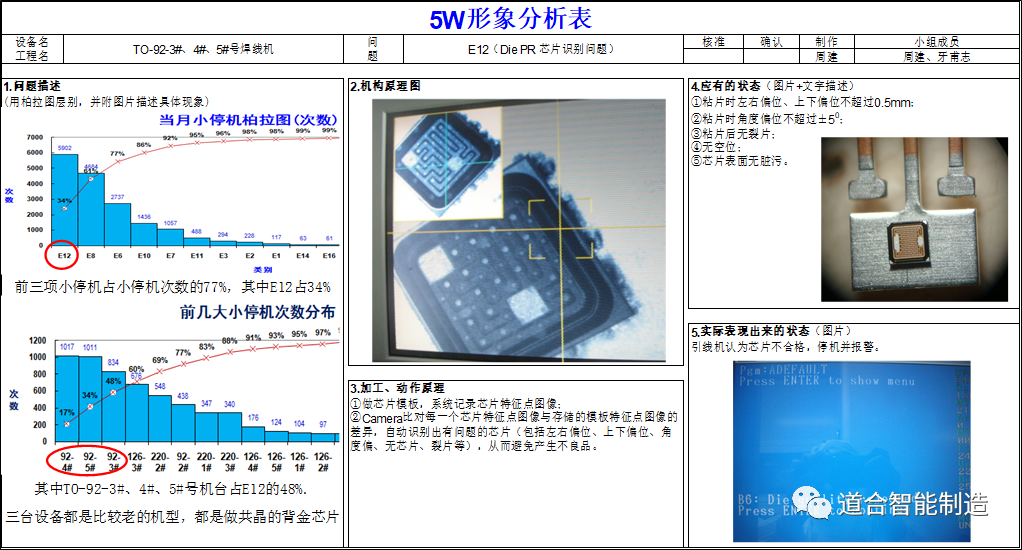
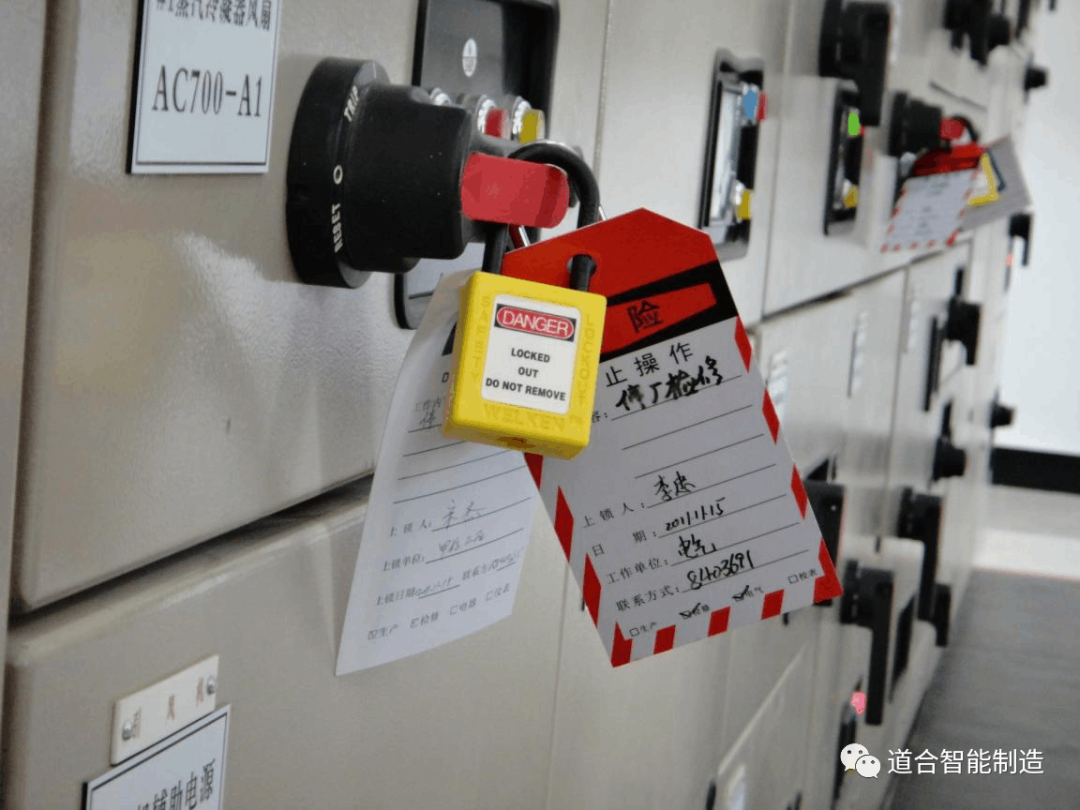
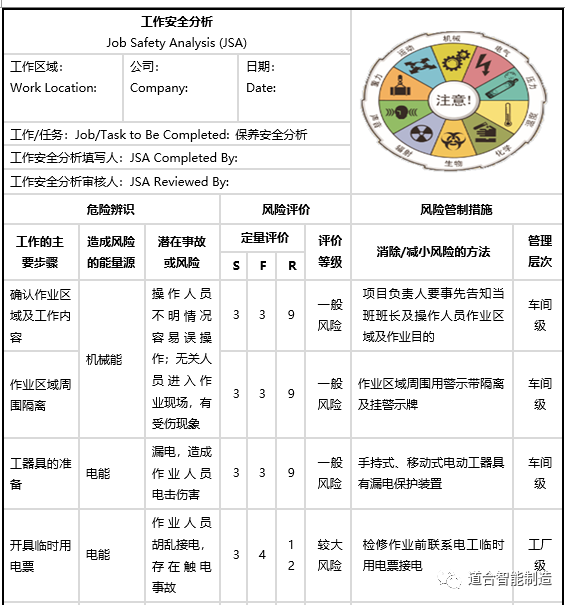
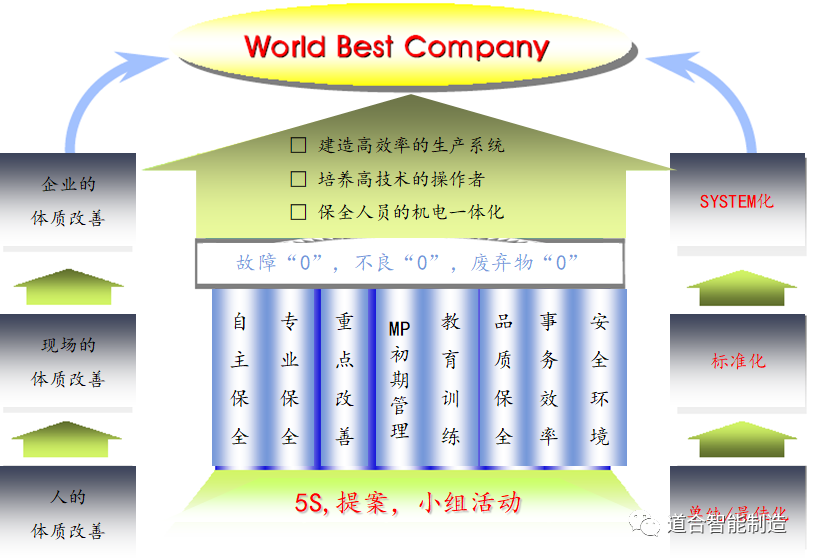
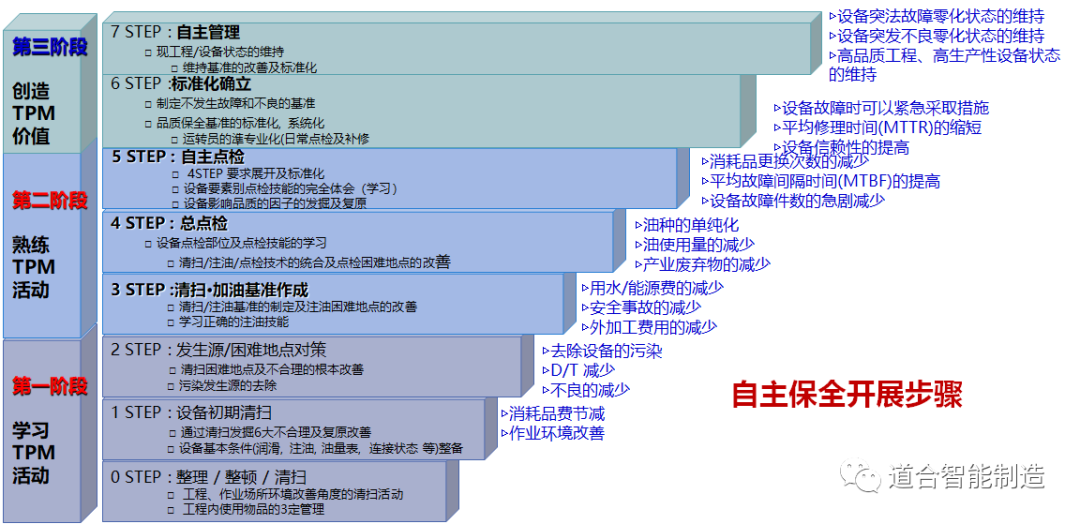
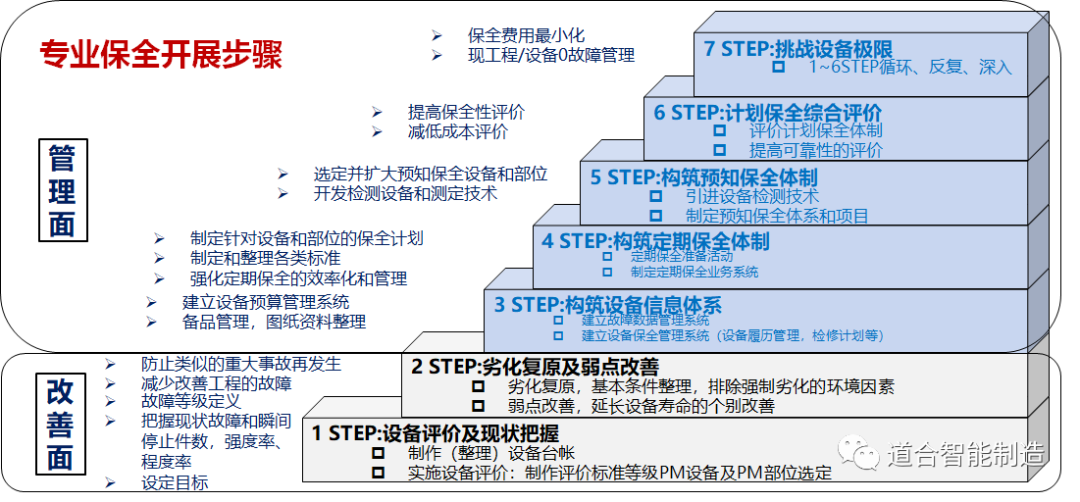
菜单 首页 关于道合 团队介绍 合作伙伴 企业荣誉 客户介绍 产品服务 精益基础产品 精益革新 精益实训营 5S管理 标准作业 TPM 精益管理产品 战略规划与部署 智能工厂规划 多工厂联合管理 制造日常管理 生产效率提升 品质管理提升 生产计划优化 价值流拉通 新闻资讯 公司新闻 项目动态 案例介绍 方法分享 方法分享 精益管理方法论六:设备型生产效率提升系统方法 1设备效率概述效率就是投入转化为产出的能力。效率是一个广泛的概念,不只在生产活动中,只要存在输入、输出的系统,都会有效率的问题。但我们这里只谈生产活动的效率问题。前期介绍了以人为主的生产效率提升的方法论,而对于设备为主的生产效率提升又有所不同,并且目前生产自动化或设备为主趋势越来越明显,针对设备效率提升为主的方法论对众多企业都有借鉴促进作用。 通过多年管理咨询实践总结了设备管理金字塔模型:设备安全是基础、设备完好率管理是生产运作的提前,然后才是设备的TPM管理,TPM管理除了保证设备的稳定运营的之外,需要减少MTBF与MTTR,无形中促进设备的稼动率提升,最终结合性能稼动率与良率最终促进OEE提升。为此,整体的设备效率提升中,OEE是最直接的结果,对于稼动率、完好率、TPM、设备安全等都是重要间接的基础。为此,本次设备效率提升的方法论重点围绕着OEE提升为主。 2设备综合效率OEEOEE(Overall Equipment Efficiency )总体设备效能,是衡量以设备为主的工厂效率及质量的综合指标,在知名制造型企业被广泛使用,既是一个监控平台,也是一个考核各个部门业绩的指标。OEE架构及计算公式 负荷时间=投入时间-SD损失SD损失,SHUT DOWN即人为关机,即计划停机损失设备为什么要计划停机,为什么不能不停机?如一台冲床,只有等到设备故障后再停下来修理。其实可以把设备理解成人,设备不让他吃饭、不让他洗澡、不让他休息,本来他可以用20年的,我们搞几年就精度下降,经常生产不良品,且设备损坏是不可以逆,一般都是结构性的损坏,是不能修回的。计划停机损失主要事件:由于订单不足排产不饱和导致的停机必要性的管理活动早会5S……为维持设备的可靠性,保证品质,保证安全,所做的设备保全活动、定期保养稼动时间=负荷时间-稼动损失稼动损失故障损失换模(线)损失换刀具损失暖机损失故障损失,机能的停止,为恢复机能需要更换零件或修理,发生的停止时间换模(线)损失,当前型号产品生产完成开始,切换到下一型号,直到完全可以生产出合格品为止的时间损失。由于换模(线)水准不一致,损失时间也差异很大,快则几分钟,慢则数小时如为一台机,为换模损失如数台机相互连接,为换线损失刀具的定期更换,或因刀具的损伤而临时更换所引起的时间损失车刀的更换、砂轮的更换时间,以及更换后的量测时间因车刀破损后所发生的人工修理时间,以及车刀更换后到品质稳定所需要的时间在如下的情形时,依照规定的周期运转,而不发生机器的毛病(短暂停机、小毛病、刀具损伤等)到品质稳定可以生产出合格品为止的损失时间定期维修后开机时长期停机后开机时假日后开机时午休后开机时 以上四种稼动损失重点从设备上考量,另外,还有不少管理性的问题导致的损失,其影响也不容忽视缺料导致的停机损失白晚班的交接期间损失来料发生大批变异不合格,必须立即停机处理损失时间其它偶发性的问题导致的损失速度损失小停机空转损失与设备的故障不同,小停机只是短时间(2~3秒以上,5分钟以下)的毛病而使设备停止或空转的状态暂时停止机能而引发的损失简单的处置(如取走异常的工件与机器重设定)即可恢复机能的损失不包括更换零件、修理的损失速度降低损失实际速度小于设计速度的损失因品质问题、机械问题而必须减速生产过去发生过一些毛病,为预防设备寿命变短而减慢运转速度设计速度低于目前技术水准或应有的状态之速度差的损失 不良损失因品质不良、人工整修所造成的时间损失工程内不良报废品数工程内不良维修品数暖机期间不良数 3设备效率监控体系1. 损耗工时层别:全面梳理 ,分层设定,代码表示。层别方式:①根据停线现象层别; ②根据责任部门层别;③混合层别。如贴片机现象层别 2. 建立基础数据库:机型名称(料号)、标准工时、人数 3. 损耗工时记录:全面记录 ≥5分钟 的损耗 4. 生产数据记录:记录线别、工单、料号、产量、不良、人数、时间段 5. OEE指标实时监控 数字化工厂五大核心系统 6.工时损耗分析:衡量改善空间,明确改善重点方向①工时趋势图、工时占比趋势图②各类损失工时累计、损失工时累计占比 4设备效率改善步骤方法建机制:建立“专案改善+突发问题处理”的改善机制,使改善有实用化的方法、步骤。 1.锁定问题 2.专案筛选 3.解决问题①看停机记录:现象?当时如何处理的?②找根本原因:头脑风暴、技术分析……③制订对策:行动计划④找资源,解决问题:沟通、开会…… 4.结案报告 5.管理控制通过趋势图,①监控重点关注的问题改善进度;②防止小问题演变成大问题 5设备故障分析改善方法 在识别设备故障和小停机时,需要进一步优化改善,为此有设备机构原理+差异分+5WHY形象分析表的方法,可以找到设备故障或异常的原因,并制定针对性且有效的改善措施。•故障:部件损坏,丧失使用功能,机器停止运转;或者无法生产出良品。划分的时间界限一般为5分钟以上。•小停机:部件未损坏,只需作一些调整(比如取出被卡物料)即可恢复正常运转。划分的时间界限一般为5分钟以下。目的:找到发生设备故障、小停机的根本原因,并进行改善,从而降低设备故障停机时间、小停机次数,并最终提升设备OEE指标。 特点:无需掌握很高深、专业的技能,即可作分析和改善,需要的是掌握一种正确的思考方法。设备故障分析方法说明:①为了能找到发生问题的根因,必须对设备机构、电气原理加以了解掌握,必要时专业技术人员需要参与其中;②必须到现场观察、测试、检查设备的状况方可做分析;③不要仅仅相信通常的经验,通常技术人员的经验可能未找到根本原因;原则是如果曾经采取过措施但问题不能避免,那就需要深入现场调查根因。 问题分析工具1:机构原理解析通过对机械动作原理的分析,找出可能的故障部件的方法。 问题分析工具2:差距分析表针对可能的故障部件,通过对比理想条件与现状实际,发现问题零部件,进而采取复原、修复措施。 集料不顺设备差距点汇总 故障机件 故障原因 理想条件 现状 复原方法与计划 集料针 同一架上的集料针高度有差异 各集料针针尖在同一水平面 同一集料架上集料针高度差异达5mm 更换集料针 集料针弯曲变形 集料针无变形 已严重变形 更换集料针 集料针表面粗糙 集料针表面光滑 目视有凸点,手摸感觉粗糙 更换集料针 集料架 集料架固定板变形 集料架固定板笔直,无变形 目视已变形 目前先校直,后期增加固针板加强筋 集料架旋转时,支撑导柱晃动 不晃动 手摇动时晃动严重 增加锁紧块 吸盘 吸盘槽披锋 吸盘槽光滑 吸盘槽披锋严重 保养打磨 吸盘孔堵塞 无堵塞通畅 部分吸盘孔已堵塞 吹洗 问题分析工具3:5W形象分析表通过对事物基本原理(如机械动作原理)的确实分析掌握,并用五个为什么的提问方法,找出产生问题的根本原因的一种工具 6设备安全管理LTCT运行管理:为强化能量和物料隔离管理,防止危险能量和物料意外释放。LTCT是指:L-上锁、T-挂签、C-清理、T-试车按先后顺序操作步骤。 1)在进行非常规作业时,为避免设备设施或系统区域内蓄积危险能量或物料的意外释放,对所有危险能量和物料的隔离设施均应上锁挂签。2)隔离或控制危险能量和物料的方式包括但不限于:—— 断开电源或对电容器放电;—— 隔离压力源或释放压力;—— 停止转动设备并确保它们不再转动;—— 释放(容器、管线等)贮存的能量和物料;—— 放低设备,确保其不因重力而移动;—— 防止设备可能受外力的影响引起的移动。3)上锁挂签应由作业人员本人进行操作,并保证安全锁和标签置于正确的位置上。特殊情形下,本人上锁有困难时(如:上锁点在管架上),应在本人目视下由他人代为上锁,如上锁点在管架上。 4)上锁挂签后,应通过检测确认危险能量和物料已去除或已被隔离,否则所有危险能量和物料的来源都应认为还没有被消除。对存在电气危险的,断电后应实施验电或放电接地试验。 5)特殊情况如设备需在带电或带压情况下维修的,维修人员必须确保执行LTCT作业票后方可进行维修作业。工作安全分析(Job Safety Analysis 简称JSA)是事先或定期对某项工作进行安全分析,识别危害因素,评价风险,并根据评价结果制定和实施相应的控制措施,达到最大限度消除或控制风险的方法。工作安全分析应用于下列作业活动:——新的作业;——非常规性(临时)的作业;——工艺、环境、设备设施、人员等发生变更;——评估现有的作业。 WMS业务流程 7设备TPM管理(后续详细展开)TPM是英文Total Productive Maintenance的缩略语,中文译名叫全员生产维护,又译为全员生产保全。 精益管理方法论六:设备型生产效率提升系统方法 1设备效率概述效率就是投入转化为产出的能力。效率是一个广泛的概念,不只在生产活动中,只要存在输入、输出的系统,都会有效率的问题。但我们这里只谈生产活动的效率问题。前期介绍了以人为主的生产效率提升的方法论,而对于设备为主的生产效率提升又有所不同,并且目前生产自动化或设备为主趋势越来越明显,针对设备效率提升为主的方法论对众多企业都有借鉴促进作用。 通过多年管理咨询实践总结了设备管理金字塔模型:设备安全是基础、设备完好率管理是生产运作的提前,然后才是设备的TPM管理,TPM管理除了保证设备的稳定运营的之外,需要减少MTBF与MTTR,无形中促进设备的稼动率提升,最终结合性能稼动率与良率最终促进OEE提升。为此,整体的设备效率提升中,OEE是最直接的结果,对于稼动率、完好率、TPM、设备安全等都是重要间接的基础。为此,本次设备效率提升的方法论重点围绕着OEE提升为主。 2设备综合效率OEEOEE(Overall Equipment Efficiency )总体设备效能,是衡量以设备为主的工厂效率及质量的综合指标,在知名制造型企业被广泛使用,既是一个监控平台,也是一个考核各个部门业绩的指标。OEE架构及计算公式 负荷时间=投入时间-SD损失SD损失,SHUT DOWN即人为关机,即计划停机损失设备为什么要计划停机,为什么不能不停机?如一台冲床,只有等到设备故障后再停下来修理。其实可以把设备理解成人,设备不让他吃饭、不让他洗澡、不让他休息,本来他可以用20年的,我们搞几年就精度下降,经常生产不良品,且设备损坏是不可以逆,一般都是结构性的损坏,是不能修回的。计划停机损失主要事件:由于订单不足排产不饱和导致的停机必要性的管理活动早会5S……为维持设备的可靠性,保证品质,保证安全,所做的设备保全活动、定期保养稼动时间=负荷时间-稼动损失稼动损失故障损失换模(线)损失换刀具损失暖机损失故障损失,机能的停止,为恢复机能需要更换零件或修理,发生的停止时间换模(线)损失,当前型号产品生产完成开始,切换到下一型号,直到完全可以生产出合格品为止的时间损失。由于换模(线)水准不一致,损失时间也差异很大,快则几分钟,慢则数小时如为一台机,为换模损失如数台机相互连接,为换线损失刀具的定期更换,或因刀具的损伤而临时更换所引起的时间损失车刀的更换、砂轮的更换时间,以及更换后的量测时间因车刀破损后所发生的人工修理时间,以及车刀更换后到品质稳定所需要的时间在如下的情形时,依照规定的周期运转,而不发生机器的毛病(短暂停机、小毛病、刀具损伤等)到品质稳定可以生产出合格品为止的损失时间定期维修后开机时长期停机后开机时假日后开机时午休后开机时 以上四种稼动损失重点从设备上考量,另外,还有不少管理性的问题导致的损失,其影响也不容忽视缺料导致的停机损失白晚班的交接期间损失来料发生大批变异不合格,必须立即停机处理损失时间其它偶发性的问题导致的损失速度损失小停机空转损失与设备的故障不同,小停机只是短时间(2~3秒以上,5分钟以下)的毛病而使设备停止或空转的状态暂时停止机能而引发的损失简单的处置(如取走异常的工件与机器重设定)即可恢复机能的损失不包括更换零件、修理的损失速度降低损失实际速度小于设计速度的损失因品质问题、机械问题而必须减速生产过去发生过一些毛病,为预防设备寿命变短而减慢运转速度设计速度低于目前技术水准或应有的状态之速度差的损失 不良损失因品质不良、人工整修所造成的时间损失工程内不良报废品数工程内不良维修品数暖机期间不良数 3设备效率监控体系1. 损耗工时层别:全面梳理 ,分层设定,代码表示。层别方式:①根据停线现象层别; ②根据责任部门层别;③混合层别。如贴片机现象层别 2. 建立基础数据库:机型名称(料号)、标准工时、人数 3. 损耗工时记录:全面记录 ≥5分钟 的损耗 4. 生产数据记录:记录线别、工单、料号、产量、不良、人数、时间段 5. OEE指标实时监控 6.工时损耗分析:衡量改善空间,明确改善重点方向①工时趋势图、工时占比趋势图②各类损失工时累计、损失工时累计占比 4设备效率改善步骤方法建机制:建立“专案改善+突发问题处理”的改善机制,使改善有实用化的方法、步骤。 1.锁定问题 2.专案筛选 3.解决问题①看停机记录:现象?当时如何处理的?②找根本原因:头脑风暴、技术分析……③制订对策:行动计划④找资源,解决问题:沟通、开会…… 4.结案报告 5.管理控制通过趋势图,①监控重点关注的问题改善进度;②防止小问题演变成大问题 5设备故障分析改善方法 在识别设备故障和小停机时,需要进一步优化改善,为此有设备机构原理+差异分+5WHY形象分析表的方法,可以找到设备故障或异常的原因,并制定针对性且有效的改善措施。•故障:部件损坏,丧失使用功能,机器停止运转;或者无法生产出良品。划分的时间界限一般为5分钟以上。•小停机:部件未损坏,只需作一些调整(比如取出被卡物料)即可恢复正常运转。划分的时间界限一般为5分钟以下。目的:找到发生设备故障、小停机的根本原因,并进行改善,从而降低设备故障停机时间、小停机次数,并最终提升设备OEE指标。 特点:无需掌握很高深、专业的技能,即可作分析和改善,需要的是掌握一种正确的思考方法。设备故障分析方法说明:①为了能找到发生问题的根因,必须对设备机构、电气原理加以了解掌握,必要时专业技术人员需要参与其中;②必须到现场观察、测试、检查设备的状况方可做分析;③不要仅仅相信通常的经验,通常技术人员的经验可能未找到根本原因;原则是如果曾经采取过措施但问题不能避免,那就需要深入现场调查根因。 问题分析工具1:机构原理解析通过对机械动作原理的分析,找出可能的故障部件的方法。 问题分析工具2:差距分析表针对可能的故障部件,通过对比理想条件与现状实际,发现问题零部件,进而采取复原、修复措施。 集料不顺设备差距点汇总 故障机件 故障原因 理想条件 现状 复原方法与计划 集料针 同一架上的集料针高度有差异 各集料针针尖在同一水平面 同一集料架上集料针高度差异达5mm 更换集料针 集料针弯曲变形 集料针无变形 已严重变形 更换集料针 集料针表面粗糙 集料针表面光滑 目视有凸点,手摸感觉粗糙 更换集料针 集料架 集料架固定板变形 集料架固定板笔直,无变形 目视已变形 目前先校直,后期增加固针板加强筋 集料架旋转时,支撑导柱晃动 不晃动 手摇动时晃动严重 增加锁紧块 吸盘 吸盘槽披锋 吸盘槽光滑 吸盘槽披锋严重 保养打磨 吸盘孔堵塞 无堵塞通畅 部分吸盘孔已堵塞 吹洗 问题分析工具3:5W形象分析表通过对事物基本原理(如机械动作原理)的确实分析掌握,并用五个为什么的提问方法,找出产生问题的根本原因的一种工具 6设备安全管理LTCT运行管理:为强化能量和物料隔离管理,防止危险能量和物料意外释放。LTCT是指:L-上锁、T-挂签、C-清理、T-试车按先后顺序操作步骤。 1)在进行非常规作业时,为避免设备设施或系统区域内蓄积危险能量或物料的意外释放,对所有危险能量和物料的隔离设施均应上锁挂签。2)隔离或控制危险能量和物料的方式包括但不限于:—— 断开电源或对电容器放电;—— 隔离压力源或释放压力;—— 停止转动设备并确保它们不再转动;—— 释放(容器、管线等)贮存的能量和物料;—— 放低设备,确保其不因重力而移动;—— 防止设备可能受外力的影响引起的移动。3)上锁挂签应由作业人员本人进行操作,并保证安全锁和标签置于正确的位置上。特殊情形下,本人上锁有困难时(如:上锁点在管架上),应在本人目视下由他人代为上锁,如上锁点在管架上。 4)上锁挂签后,应通过检测确认危险能量和物料已去除或已被隔离,否则所有危险能量和物料的来源都应认为还没有被消除。对存在电气危险的,断电后应实施验电或放电接地试验。 5)特殊情况如设备需在带电或带压情况下维修的,维修人员必须确保执行LTCT作业票后方可进行维修作业。工作安全分析(Job Safety Analysis 简称JSA)是事先或定期对某项工作进行安全分析,识别危害因素,评价风险,并根据评价结果制定和实施相应的控制措施,达到最大限度消除或控制风险的方法。工作安全分析应用于下列作业活动:——新的作业;——非常规性(临时)的作业;——工艺、环境、设备设施、人员等发生变更;——评估现有的作业。 7设备TPM管理(后续详细展开)TPM是英文Total Productive Maintenance的缩略语,中文译名叫全员生产维护,又译为全员生产保全。