
方法分享
精益管理方法论一:新工厂规划之整体规划
1
新工厂布局规划内容
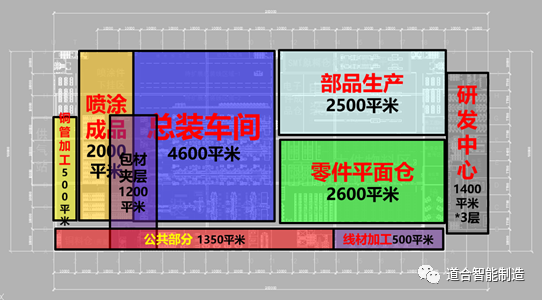
在新工厂规划过程中,前期需要开展整体项目需求收集与新工厂规划定位,根据前面输入的需求开展工厂整体布局规划,初步决定新工厂未来的整体大布局与大物流,也基本决定整体工厂园区的功能定位,甚至决定工厂园区的设计院的设计。为此,新工厂整体规划非常的重要,需要科学方法与艺术美结合,需要丰富经验与先进思想结合,需要未来蓝图与企业发展阶段结合。在实际开展整体工厂或园区规划时,主要开展的内容如下:
① 建筑单元设置 ② 功能模块划分 ③ 粗设厂房尺寸 ④ 楼层功能定位 ⑤ 参观路径规划
⑥ 需求面积测算 ⑦ 整体规划布局 ⑧ 人车物流动线 ⑨ 方案评审选择 ⑩ 建筑参数设置
2
工厂整体布局规划原则
原则一:符合政府相关法律与法规
A.满足当地工业用地相关标准和要求(主要包括地块红线建筑退让距离、建筑密度等)与国土局《工业用地规划设计条件与建筑要求》等。
原则二:满足生产工艺的建筑需求
A.根据生产工艺合理设置建筑柱网跨距、层高、承重,在满足一般轻工厂房通用条件基础上,保证工厂部分特殊工艺的建筑需求。
B.根据工艺需求满足防噪音、防静电、空气污染、物料安全以及辅助设施等要求。
c.根据需求合理设置主通道、货台、货梯、设备入口等设施,满足物流需求。
原则三:保证生产安全与职业健康
A.满足《GB50016建筑设计防火规范》,合理设置防火分区、逃生距离、逃生梯宽度,以及特殊操作区隔离防护、卫生间设置、休息区设置等。
原则四:基于精益思想规划原则
A.采用流线化模式整体布局,串接各生产制程,不迂回、不交叉,打造流畅的“一个流” 工厂,为后续拉动式生产提前打好基础。
原则五:满足产能目标与未来提升要求
A.满足未来各系列产品年总产量的总设计能力要求;
原则六:整体规划符合管理五化及物流规划6原则等要求
A.符合管理五化阶段发展要求,包括,设备自动化,生产透明化,物流轮子化,决策数据化,办公移动化。
B.符合物流规划六原则,包括就近配套,横平竖直,整齐划一,条块分割,四通八达,井然有序等。
原则七:满足生产过程数字化管理,行业领先要求
A.满足生产过程数据,包括设备与线体状态、效率、品质、计划执行等生产过程数据实时采集、监控、管理
B.整体工厂规划领先电机行业的企业,具有一定的引领性
原则八:对指定条件不做大调整
A. 建筑结构已指定,即为两层钢结构厂房,总图规划已通过规划建设局审批
2
整体产能规划
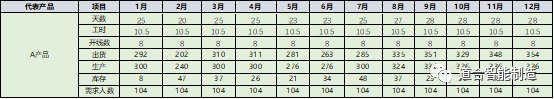
根据未来工厂定位,确定整体总产能,明确各类产品产能,一般以均值为基本盘,当规划季节性产品时,需要考虑均值与峰值比,兼顾淡旺季能力保障。当产品可以生产一定库存时,可以通过库存策略来减缓月度波动,在规划时可以先用PSI分析平衡人力波动和库存情况,让人力波动控制在5%以内,减少人员工变化导致生产交付及品质风险。
产品产能规划表
| 代表产品 | 需求占比 | 年需求 (台) |
月需求 (台) |
日需求 (台) |
峰值 系数 |
班次 | 需求TT (S) |
设备/线体 UPH |
生产率 | 总装 UPH |
产线TT (S) |
需求线 体数 |
规划线 体数 |
日产能 (台) |
负荷 饱和率 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| A类产品 | |||||||||||||||
| B类产品 | |||||||||||||||
| C类产品 | |||||||||||||||
| D类产品 | |||||||||||||||
| E类产品 | |||||||||||||||
| F类产品 | |||||||||||||||
| G类产品 | |||||||||||||||
| H类产品 | |||||||||||||||
| Total |
算法说明:
- 考勤时间以12个月/年,26天/月进行计算;
- 组装按照1个班次,每班10.5个小时;
- 对于投入较大的设备可以以28天X22小时计最大产能;
- 超过36小时/月的加班时间与低谷月份进行平均以规避法律风险
- 总装线体UPH按照佛山产能进行核算;
淡旺季人力库存平衡—PSI分析:
PSI分析是指P(Production) 生产、S(Sale)销售、I(Inventory) 库存三个平衡,是产销协同预估结果的体现,改善价值链的计划,控制库存,有效平衡需求与供应。核心是对整体销售计划、库存计划、生产计划协同平衡,实现削峰填谷、减少波动、预防问题发生。
需求
规划
- 工厂投资/确定年度型谱/战略储备规划
- 战略储备规划
- 人员需求规划
- 供应资源配置规划
滚动需求
PSI分析
- 长线物料准备
- 供应布局调整
- 储备、消化与转型调整(谈旺季)
- 线体、班次调整
- 生产单量明确
月标准需求
分解
- 生产机型结构确定
- 开班计划调整
- 生产线快速确定
- 发外明确确定
4
整体工艺分析优化
整体工艺全价值链的调查分析是整体规划基础,也是未来优化升级重点关注点。在全价值流工艺分析时,需要了解整体作业模式、断点、瓶颈点等,对于未来的规划需要有初步工艺升级定位,这样会决定整体布局位置与面积需求,如有些注塑产品下线后在另一车间进行预加工,经价值流分析后可能会整合到一个车间,如原冲压车间负责,而后加工焊铆等在另一车间,按价值化优化后冲压与焊铆可能连续流,为此整体工艺收集、评估、优化对整体规划有决定性作用。
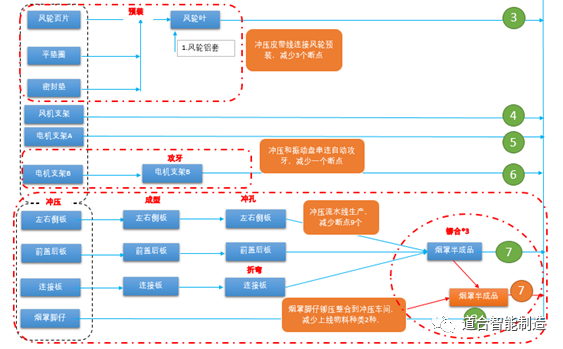
根据工艺规划识别的问题点按价值流中的型谱匹配、连续流畅流、拉动的原则及未来新工艺的定位确定工艺优化点,如下图。
| 产品 | 老工厂 | 新工厂 |
|---|---|---|
| 冲压车间 |
|
|
| 注塑车间 |
|
|
| 压铸车间 |
|
|
5
物流相关性分析
系统布置设计(SLP,Systematic Layout Planning )工厂布置的程序和方法,以1961年Richard.缪瑟提出的系统布置设计SLP最为著名,应用十分普遍。SLP是一种条理性很强、物流分析与作业单位关系密切程度分析相结合、求得合理布置的技术。SLP实施步骤:
SLP全分析过程已有系统的教材,在此重点讲解从至表及AEIOU分析。先按工艺线路画出产品运量从至表,然后根据物流强度从至表:有了距离从至表和产品运量从至表,以相应格子的运量乘以距离便得物流强度
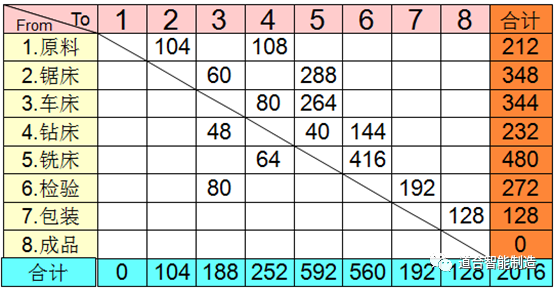
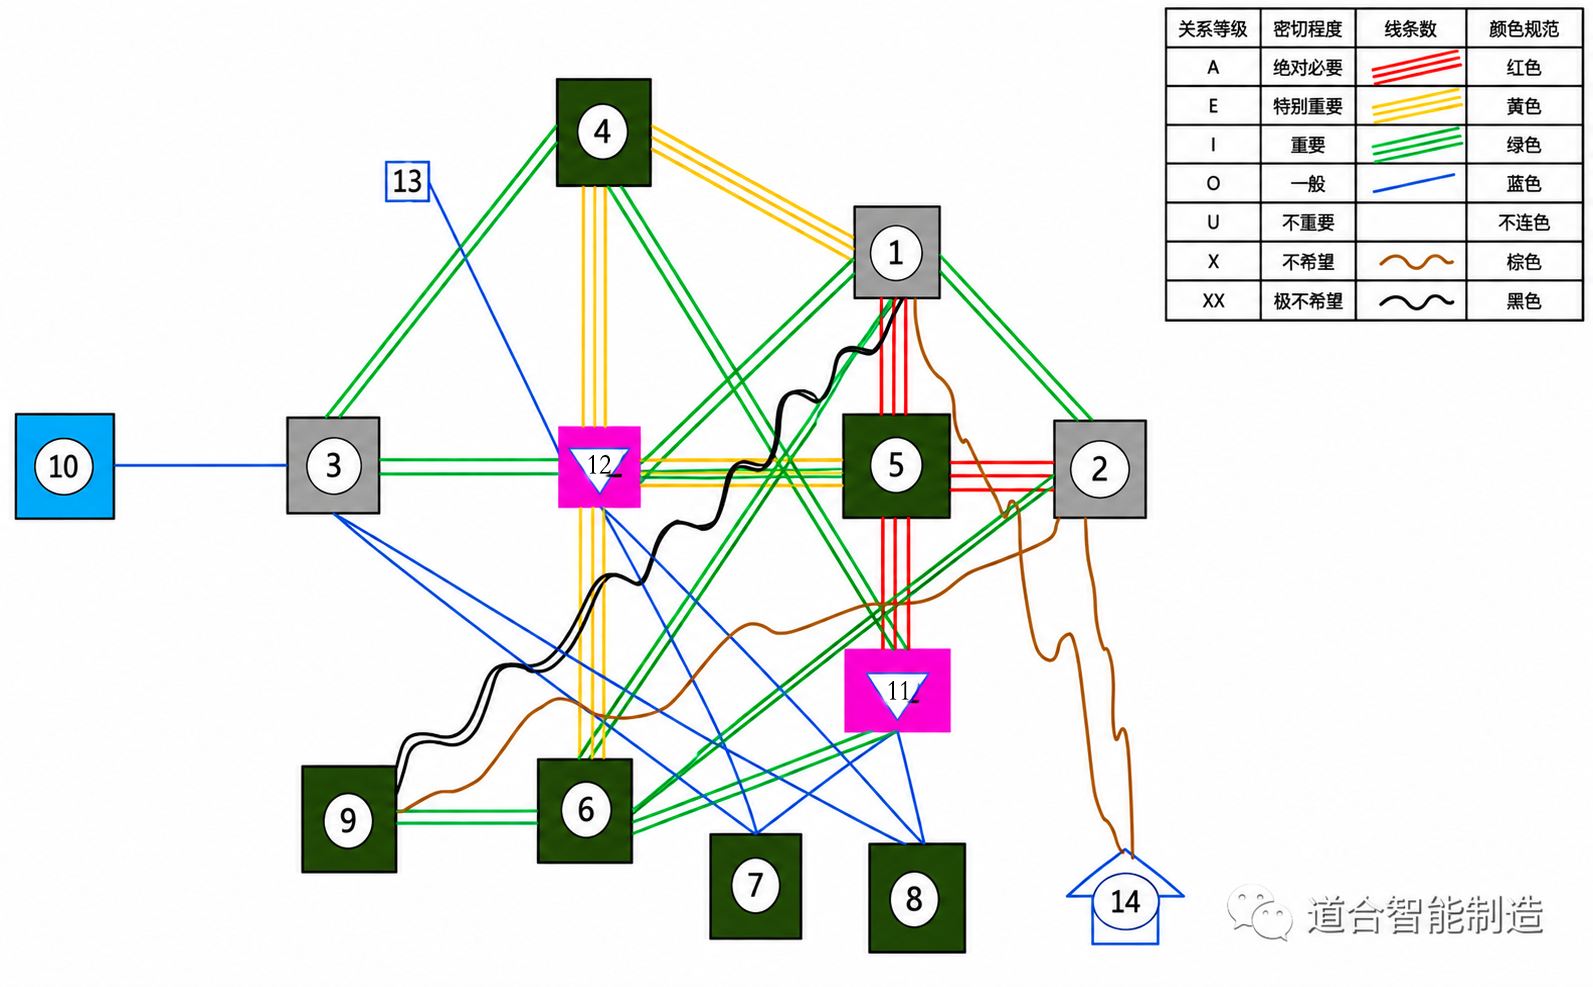
再按作业单位对的强度划分等级,物流强度等级划分采用著名的A、E、I、O、U等级,详细各级分类如下:
| 物流强度等级 | 符号 | 物流路线比例% | 承担的物流量比例% |
|---|---|---|---|
| 超高物流强度 | A | 10 | 40 |
| 特高物流强度 | E | 20 | 30 |
| 较大物流强度 | I | 30 | 20 |
| 一般物流强度 | O | 40 | 10 |
| 可忽略搬运 | U |
根据物流强度等级,制定整体物流强度关系从至表:
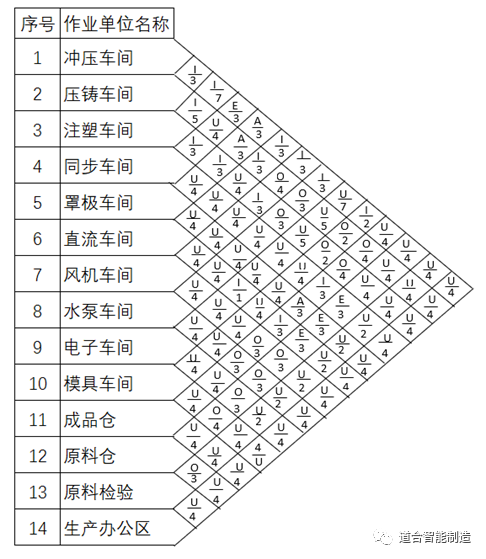
根据物流强度相关性制定各单位作业位置相关图
6
需求面积测算
根据确定整体工艺分布,按已收集设备、线体单位面积及未来产能的需求,对涉及的功能区域进行面积测算,评估各区域规划面积是否可满足要求。对于整体需求面积测算时,主要分为生产区域面积测算、仓储面积测算、办公区域面积测算、其他区域面积测算。
| 分类 | 区域 | 设备/容量 | 需求面积 | 可用面积 | 差异 |
|---|---|---|---|---|---|
| 生产车间 | A车间 | ||||
| B车间 | |||||
| C车间 | |||||
| D车间 | |||||
| E车间 | |||||
| F车间 | |||||
| 仓库 | 成品仓 | ||||
| 原材料仓 | |||||
| 仓库办公区 | |||||
| 其他 | 生产办公区 | ||||
| 品质检验室 | |||||
| 实验室 | |||||
| 模具车间 | |||||
| 配电房 | |||||
| 设备备件房 | |||||
| 工装改善房 | |||||
| 研发新品试制中心 | |||||
| 研发实验室 | |||||
| 工程部维修工作室 | |||||
| Total | |||||
7
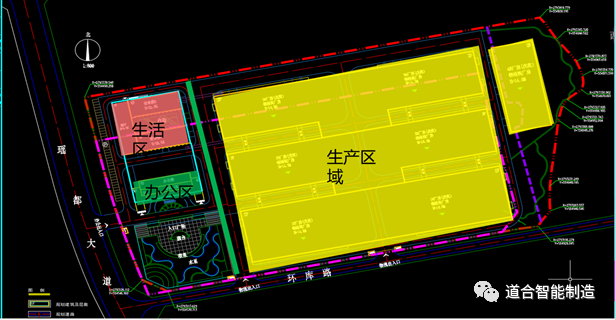
各功能区域初步规划
根据各功能区域的物流强度相关性分析及需求面积,初步规划出3-5种可能最优方案,并通过物流强度、客观环境因素、投资费用等评估出最合适的方案,确定此方案后基本决定整体的大布局位置、大物流的流向。主要规划的功能区域包括:
主要功能模块:
- 生产厂房:规划建设大厂房,建筑面积
- 办公大楼:规划建设办公大楼
- 生活区:规划建设宿舍楼
辅助功能模块:
- 动力设施:高压变电站、低压变电站、空压机房
- 危险品仓:气瓶间、危化品房、危废品仓
- 安防设施:门卫岗、围墙、消防控制室、监控室
- 环境设施:污水处理站、废弃处理站、垃圾站、废料回收房
- 辅助设施:网络机房、配套厕所、休息室、吸烟室、车间参观走廊、停车场、充电桩、道路、围墙、管网等
生产功能规划主要原则:
- 原则1:流线化布置,使主工艺流程流畅串接
- 原则2:厂内物流与园区货运大物流路径衔接
- 原则3:合理化楼层分布,降低对厂房的要求
- 原则4:重型有冲击及噪音的工艺远离办公区
- 原则5:需动火及烧焊的作业需靠近窗口设置
- 原则6 :符合物流规划六原则,就近配套,横平竖直,整齐划一,条块分割,四通八达,井然有序
- 原则7:整体规划,分步实施原则
辅助功能模块:
- 动力设施:高压变电站、低压变电站、空压机房
- 危险品仓:气瓶间、危化品房、危废品仓
- 安防设施:门卫岗、围墙、消防控制室、监控室
- 环境设施:污水处理站、废弃处理站、垃圾站、废料回收房
- 辅助设施:网络机房、配套厕所、休息室、吸烟室、车间参观走廊、停车场、充电桩、道路、围墙、管网等
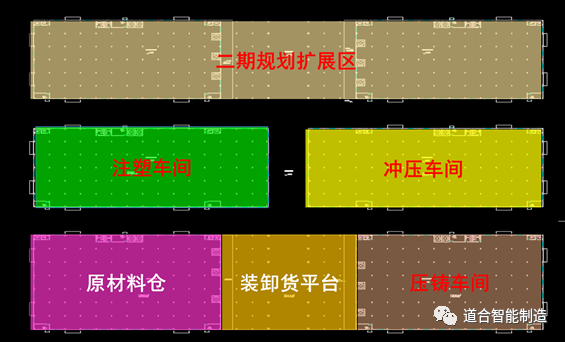
整体厂区大物流规划原则:
- 原则1:货运出入口与人员出入口分离
- 原则2:货台货场尽量靠近货运出入口
- 原则3:货台货场设计应兼容所有常用车辆
- 原则4:保证货场全天候条件下作业
- 原则5:适于分期建设满足扩容扩产
人行通道规划原则:
- 原则1:实现园区人行道与车行道的物理区隔
- 原则2:保证员工在园区步行上下班无雨通行
- 原则3:保证车间的物料安全
- 原则4:尽可能缩短步行距离
- 原则5:方便考勤与门禁限行
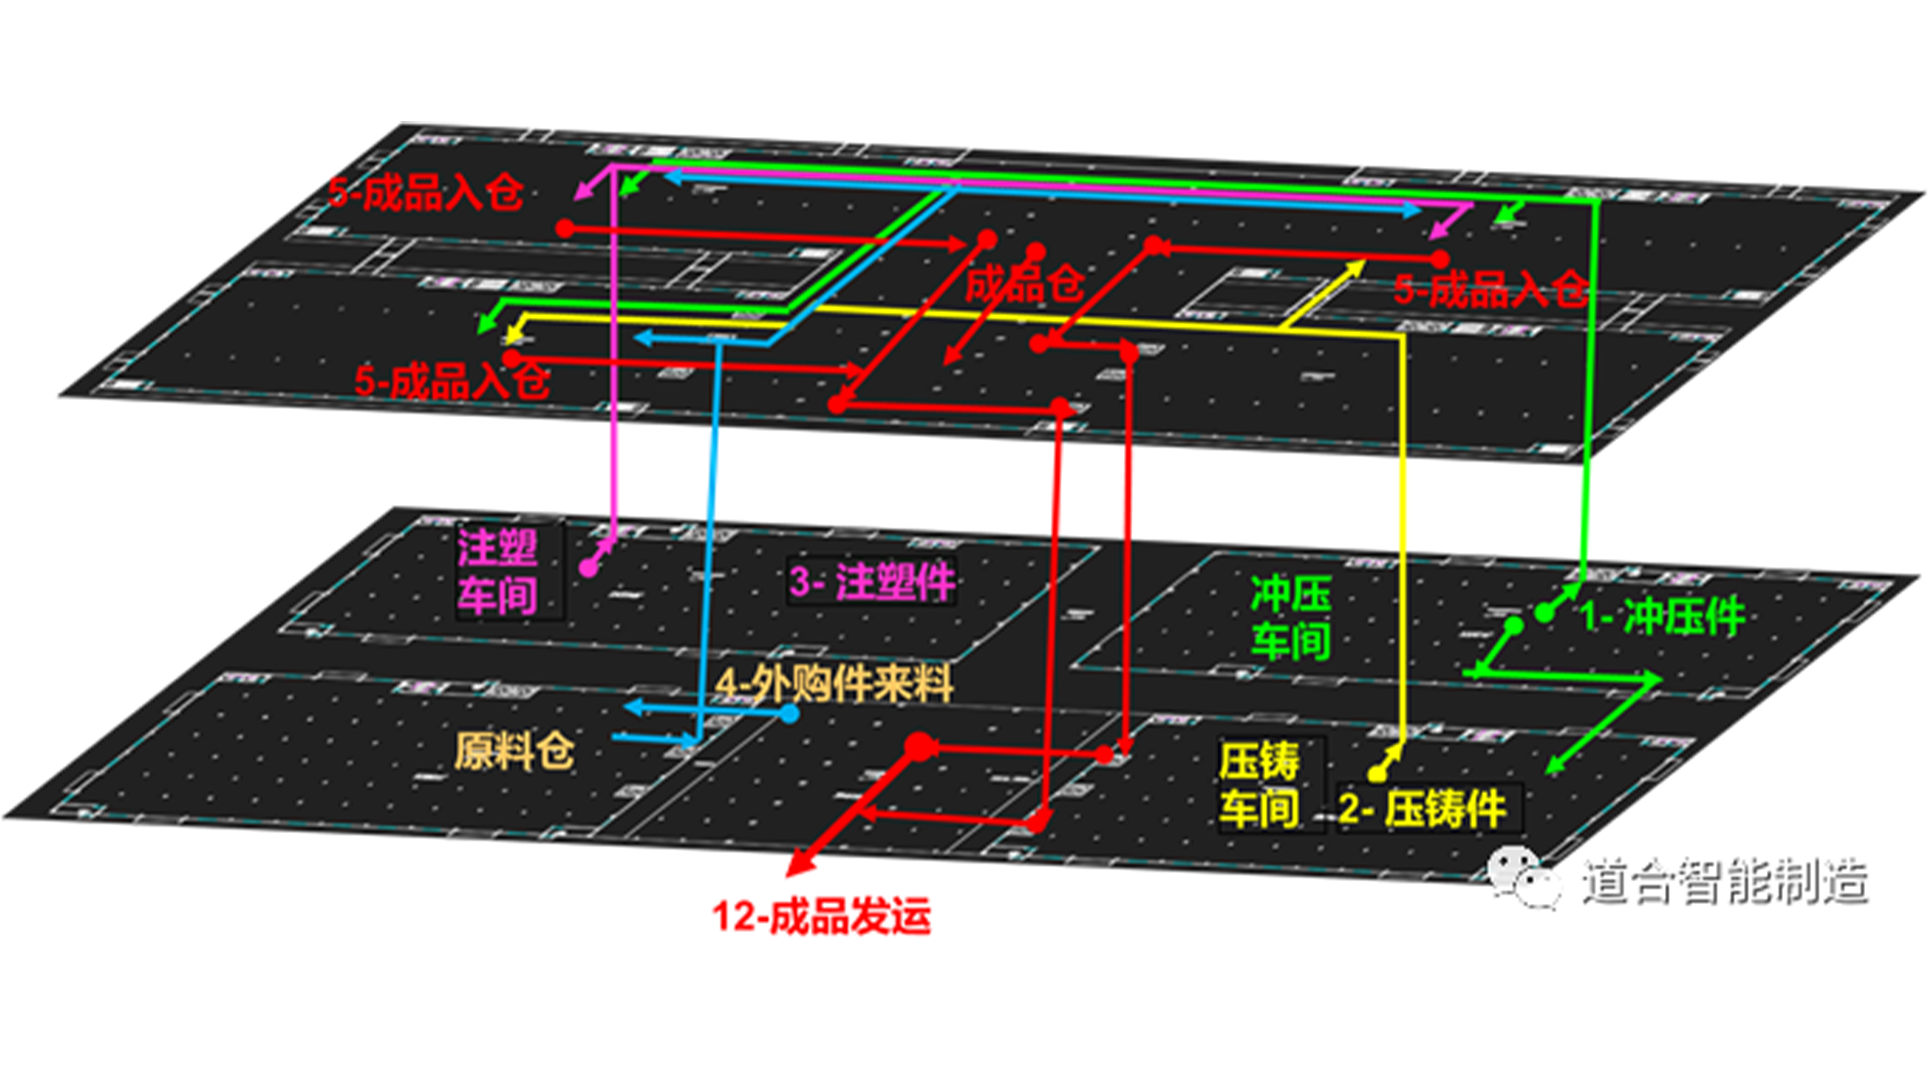
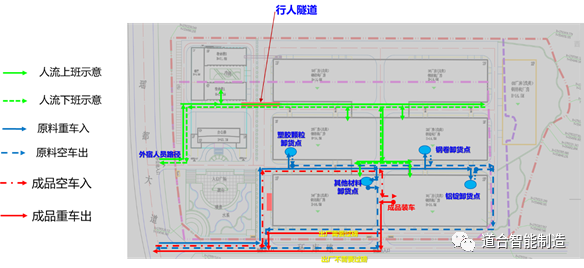
8
方案评审确定
一般情况在制定完方案后,需要对整体方案进行评价,确定是否最优。一般评价方法为加权因素比较法为主,在民营企业以老板决策意见为主。加权因素比较法可能评价的维度有:
- 适应性及通用性
- 物流效率
- 物料运输效率
- 场地利用率
- 设备利用率
- 规划协调性
- 投资费用
| 模块 | 物流强度 | 配套资源共用 | 工艺集中 | 投资费用 | 加权得分 | ||||
|---|---|---|---|---|---|---|---|---|---|
| 方案一 | 30% | 20% | 20% | 30% | |||||
| 方案二 | |||||||||
| 方案三 | |||||||||
9
方案评审确定
在新工厂规划过程中,还存在设计院还未入驻或正在规划过程,此时需要多方共同沟通工艺相关的建筑参数。如特殊楼层的层高、各楼层的承重、行吊牛腿高度、阁楼设置、危化品隔离等参数需求,甚至还有部分建筑立柱需要重新调整(详细规划受限时),类似此类规划或多或少都会遇到,考虑到各行业的特殊性与差异化,在此就不一一赘述。
精益管理方法论一:新工厂规划之整体规划
1
新工厂布局规划内容
在新工厂规划过程中,前期需要开展整体项目需求收集与新工厂规划定位,根据前面输入的需求开展工厂整体布局规划,初步决定新工厂未来的整体大布局与大物流,也基本决定整体工厂园区的功能定位,甚至决定工厂园区的设计院的设计。为此,新工厂整体规划非常的重要,需要科学方法与艺术美结合,需要丰富经验与先进思想结合,需要未来蓝图与企业发展阶段结合。在实际开展整体工厂或园区规划时,主要开展的内容如下:
① 建筑单元设置 ② 功能模块划分 ③ 粗设厂房尺寸 ④ 楼层功能定位 ⑤ 参观路径规划
⑥ 需求面积测算 ⑦ 整体规划布局 ⑧ 人车物流动线 ⑨ 方案评审选择 ⑩ 建筑参数设置
2
工厂整体布局规划原则
原则一:符合政府相关法律与法规
A.满足当地工业用地相关标准和要求(主要包括地块红线建筑退让距离、建筑密度等)与国土局《工业用地规划设计条件与建筑要求》等。
原则二:满足生产工艺的建筑需求
A.根据生产工艺合理设置建筑柱网跨距、层高、承重,在满足一般轻工厂房通用条件基础上,保证工厂部分特殊工艺的建筑需求。
B.根据工艺需求满足防噪音、防静电、空气污染、物料安全以及辅助设施等要求。
c.根据需求合理设置主通道、货台、货梯、设备入口等设施,满足物流需求。
原则三:保证生产安全与职业健康
A.满足《GB50016建筑设计防火规范》,合理设置防火分区、逃生距离、逃生梯宽度,以及特殊操作区隔离防护、卫生间设置、休息区设置等。
原则四:基于精益思想规划原则
A.采用流线化模式整体布局,串接各生产制程,不迂回、不交叉,打造流畅的“一个流” 工厂,为后续拉动式生产提前打好基础。
原则五:满足产能目标与未来提升要求
A.满足未来各系列产品年总产量的总设计能力要求;
原则六:整体规划符合管理五化及物流规划6原则等要求
A.符合管理五化阶段发展要求,包括,设备自动化,生产透明化,物流轮子化,决策数据化,办公移动化。
B.符合物流规划六原则,包括就近配套,横平竖直,整齐划一,条块分割,四通八达,井然有序等。
原则七:满足生产过程数字化管理,行业领先要求
A.满足生产过程数据,包括设备与线体状态、效率、品质、计划执行等生产过程数据实时采集、监控、管理
B.整体工厂规划领先电机行业的企业,具有一定的引领性
原则八:对指定条件不做大调整
A. 建筑结构已指定,即为两层钢结构厂房,总图规划已通过规划建设局审批
2
整体产能规划
根据未来工厂定位,确定整体总产能,明确各类产品产能,一般以均值为基本盘,当规划季节性产品时,需要考虑均值与峰值比,兼顾淡旺季能力保障。当产品可以生产一定库存时,可以通过库存策略来减缓月度波动,在规划时可以先用PSI分析平衡人力波动和库存情况,让人力波动控制在5%以内,减少人员工变化导致生产交付及品质风险。
算法说明:
- 考勤时间以12个月/年,26天/月进行计算;
- 组装按照1个班次,每班10.5个小时;
- 对于投入较大的设备可以以28天X22小时计最大产能;
- 超过36小时/月的加班时间与低谷月份进行平均以规避法律风险
- 总装线体UPH按照佛山产能进行核算;
淡旺季人力库存平衡—PSI分析:
PSI分析是指P(Production) 生产、S(Sale)销售、I(Inventory) 库存三个平衡,是产销协同预估结果的体现,改善价值链的计划,控制库存,有效平衡需求与供应。核心是对整体销售计划、库存计划、生产计划协同平衡,实现削峰填谷、减少波动、预防问题发生。| 代表产品 | 需求占比 | 年需求(台) | 月需求(台) | 日需求(台) | 峰值系数 | 班次 | 需求TT(S) | 设备/线体 UPH |
生产率 | 总装 UPH |
产线TT(S) | 需求线体数 | 规划线体数 | 日产能(台) | 负荷饱和率 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| A类产品 | |||||||||||||||
| B类产品 | |||||||||||||||
| C类产品 | |||||||||||||||
| D类产品 | |||||||||||||||
| E类产品 | |||||||||||||||
| F类产品 | |||||||||||||||
| G类产品 | |||||||||||||||
| H类产品 | |||||||||||||||
| Total |
4
整体工艺分析优化
整体工艺全价值链的调查分析是整体规划基础,也是未来优化升级重点关注点。在全价值流工艺分析时,需要了解整体作业模式、断点、瓶颈点等,对于未来的规划需要有初步工艺升级定位,这样会决定整体布局位置与面积需求,如有些注塑产品下线后在另一车间进行预加工,经价值流分析后可能会整合到一个车间,如原冲压车间负责,而后加工焊铆等在另一车间,按价值化优化后冲压与焊铆可能连续流,为此整体工艺收集、评估、优化对整体规划有决定性作用。
根据工艺规划识别的问题点按价值流中的型谱匹配、连续流畅流、拉动的原则及未来新工艺的定位确定工艺优化点,如下图。
| 产品 | 老工厂 | 新工厂 |
|---|---|---|
| 冲压车间 |
|
|
| 注塑车间 |
|
|
| 压铸车间 |
|
|
5
物流相关性分析
系统布置设计(SLP,Systematic Layout Planning )工厂布置的程序和方法,以1961年Richard.缪瑟提出的系统布置设计SLP最为著名,应用十分普遍。SLP是一种条理性很强、物流分析与作业单位关系密切程度分析相结合、求得合理布置的技术。SLP实施步骤:
SLP全分析过程已有系统的教材,在此重点讲解从至表及AEIOU分析。先按工艺线路画出产品运量从至表,然后根据物流强度从至表:有了距离从至表和产品运量从至表,以相应格子的运量乘以距离便得物流强度
再按作业单位对的强度划分等级,物流强度等级划分采用著名的A、E、I、O、U等级,详细各级分类如下:
| 物流强度等级 | 符号 | 物流路线比例% | 承担的物流量比例% |
|---|---|---|---|
| 超高物流强度 | A | 10 | 40 |
| 特高物流强度 | E | 20 | 30 |
| 较大物流强度 | I | 30 | 20 |
| 一般物流强度 | O | 40 | 10 |
| 可忽略搬运 | U |
根据物流强度等级,制定整体物流强度关系从至表:
根据物流强度相关性制定各单位作业位置相关图
6
需求面积测算
根据确定整体工艺分布,按已收集设备、线体单位面积及未来产能的需求,对涉及的功能区域进行面积测算,评估各区域规划面积是否可满足要求。对于整体需求面积测算时,主要分为生产区域面积测算、仓储面积测算、办公区域面积测算、其他区域面积测算。
| 分类 | 区域 | 设备/容量 | 需求面积 | 可用面积 | 差异 |
|---|---|---|---|---|---|
| 生产车间 | A车间 | ||||
| B车间 | |||||
| C车间 | |||||
| D车间 | |||||
| E车间 | |||||
| F车间 | |||||
| 仓库 | 成品仓 | ||||
| 原材料仓 | |||||
| 仓库办公区 | |||||
| 其他 | 生产办公区 | ||||
| 品质检验室 | |||||
| 实验室 | |||||
| 模具车间 | |||||
| 配电房 | |||||
| 设备备件房 | |||||
| 工装改善房 | |||||
| 研发新品试制中心 | |||||
| 研发实验室 | |||||
| 工程部维修工作室 | |||||
| Total | |||||
7
各功能区域初步规划
根据各功能区域的物流强度相关性分析及需求面积,初步规划出3-5种可能最优方案,并通过物流强度、客观环境因素、投资费用等评估出最合适的方案,确定此方案后基本决定整体的大布局位置、大物流的流向。主要规划的功能区域包括:
主要功能模块:
- 生产厂房:规划建设大厂房,建筑面积
- 办公大楼:规划建设办公大楼
- 生活区:规划建设宿舍楼
辅助功能模块:
- 动力设施:高压变电站、低压变电站、空压机房
- 危险品仓:气瓶间、危化品房、危废品仓
- 安防设施:门卫岗、围墙、消防控制室、监控室
- 环境设施:污水处理站、废弃处理站、垃圾站、废料回收房
- 辅助设施:网络机房、配套厕所、休息室、吸烟室、车间参观走廊、停车场、充电桩、道路、围墙、管网等
生产功能规划主要原则:
- 原则1:流线化布置,使主工艺流程流畅串接
- 原则2:厂内物流与园区货运大物流路径衔接
- 原则3:合理化楼层分布,降低对厂房的要求
- 原则4:重型有冲击及噪音的工艺远离办公区
- 原则5:需动火及烧焊的作业需靠近窗口设置
- 原则6 :符合物流规划六原则,就近配套,横平竖直,整齐划一,条块分割,四通八达,井然有序
- 原则7:整体规划,分步实施原则
辅助功能模块:
- 动力设施:高压变电站、低压变电站、空压机房
- 危险品仓:气瓶间、危化品房、危废品仓
- 安防设施:门卫岗、围墙、消防控制室、监控室
- 环境设施:污水处理站、废弃处理站、垃圾站、废料回收房
- 辅助设施:网络机房、配套厕所、休息室、吸烟室、车间参观走廊、停车场、充电桩、道路、围墙、管网等
整体厂区大物流规划原则:
- 原则1:货运出入口与人员出入口分离
- 原则2:货台货场尽量靠近货运出入口
- 原则3:货台货场设计应兼容所有常用车辆
- 原则4:保证货场全天候条件下作业
- 原则5:适于分期建设满足扩容扩产
人行通道规划原则:
- 原则1:实现园区人行道与车行道的物理区隔
- 原则2:保证员工在园区步行上下班无雨通行
- 原则3:保证车间的物料安全
- 原则4:尽可能缩短步行距离
- 原则5:方便考勤与门禁限行
8
方案评审确定
一般情况在制定完方案后,需要对整体方案进行评价,确定是否最优。一般评价方法为加权因素比较法为主,在民营企业以老板决策意见为主。加权因素比较法可能评价的维度有:
- 适应性及通用性
- 物流效率
- 物料运输效率
- 场地利用率
- 设备利用率
- 规划协调性
- 投资费用
| 模块 | 物流强度 | 配套资源共用 | 工艺集中 | 投资费用 | 加权得分 | ||||
|---|---|---|---|---|---|---|---|---|---|
| 方案一 | 30% | 20% | 20% | 30% | |||||
| 方案二 | |||||||||
| 方案三 | |||||||||
9
方案评审确定
在新工厂规划过程中,还存在设计院还未入驻或正在规划过程,此时需要多方共同沟通工艺相关的建筑参数。如特殊楼层的层高、各楼层的承重、行吊牛腿高度、阁楼设置、危化品隔离等参数需求,甚至还有部分建筑立柱需要重新调整(详细规划受限时),类似此类规划或多或少都会遇到,考虑到各行业的特殊性与差异化,在此就不一一赘述。